

Ang isang mamimili ay nagbukas ng isang karton ng ANSI A5 na guwantes at nagpapatakbo ng limang minutong tseke. Tatlong pares ang pumasa; ang ikaapat ay nagbabasa ng humigit-kumulang 1,700 gramo ng cutting force. Sinabi ng datasheet na A5 - humigit-kumulang 2,200 g at pataas. Kaya mali ba ang glove, o ang pagsubok?
Sa isang tagagawa na nagpapatakbo ng sarili nitong pananaliksik at pag-unlad at sarili nitong laboratoryo, ang sagot ay karaniwang wala. Ang cut resistance ay isang range, hindi isang fixed number, at ang tanging maaasahang paraan upang mapanatili ang production lot sa loob ng range na iyon ay ang kontrolin ang yarn, ang knit, ang coating at ang dipping line, pagkatapos ay i-verify ang natapos na glove na may mga naka-calibrate na pagsubok sa bawat lot - hindi isang beses, sa yugto ng sampling.
Ang pagkakaibang iyon ang naghihiwalay sa dalawang supplier na parehong nagpi-print ng "A5" sa isang kahon. Sinubukan ng isa ang isang prototype dalawang taon na ang nakalilipas. Alam ng isa kung bakit gumagalaw ang numero, kung gaano kalayo ito makakagalaw bago ang isang lot ay tinanggihan, at kung ano ang dapat iakma sa linya kapag nangyari ito. Narito kung paano aktwal na gumagana ang pagsubok, kung saan nakatira ang mga pagpapaubaya, at kung ano ang itatanong bago mo aprubahan ang isang detalye.
Ano Ang Talagang Sinusukat ng Mga Pag-cut at Abrasion Rating
Dalawang paraan ng cut-test ang nangingibabaw, at hindi sila mapapalitan. Ang ANSI/ISEA 105, ang pamantayan ng US, ay gumagamit ng ASTM F2992 na may TDM-100 straight blade at nag-uulat ng puwersa na kailangan upang maputol ang specimen sa gramo, na pinagsunod-sunod sa mga antas A1 hanggang A9. Pinapanatili ng EN 388:2016, ang European standard, ang mas lumang coupe test para sa mga materyales na mas mababa ang pagganap ngunit lumipat sa ISO 13997 straight-blade test para sa mga sinulid na may mataas na pagganap, na nag-uulat ng mga antas A hanggang F, mula 2 N hanggang 30 N at mas mataas.
Dahil magkaiba ang geometry ng blade at application ng pagkarga, hindi mako-convert ang dalawang scale gamit ang isang formula. Ang A5 ay nasa halos parehong kapitbahayan gaya ng EN level E sa maraming aramid at HPPE constructions, ngunit nagbabago ang pagmamapa sa pinaghalong yarn, liner weight at coating. Tratuhin ang anumang talahanayan ng conversion bilang isang pagtatantya, hindi kailanman bilang isang claim.
Sa loob ng lab, tatlong variable ang nagtutulak sa karamihan ng pagkalat:
- Sinulid at panukat. Ang isang 13-gauge aramid liner at isang 18-gauge HPPE liner ay parehong maaaring umabot sa A5 habang ganap na naiiba ang pag-uugali sa kamay. Ang mas pinong gauge ay kadalasang bumibili ng dexterity; ang mas mabibigat na liner ay bumili ng tibay.
- Patong. Nitrile, latex at PU change grip, abrasion life at wet performance, kaya dapat ulitin ang cut test sa coated glove, hindi lang sa hubad na liner.
- Paghahanda ng ispesimen. Ang isang flat coupon cut mula sa palad ay hindi katulad ng isang three-dimensional na guwantes. Ang thumb crotch at fingertips, kung saan ang niniting ay nakaunat at mas manipis, ay karaniwang ang pinakamahina na mga punto - at ang mga lugar na malamang na maputol sa totoong trabaho.
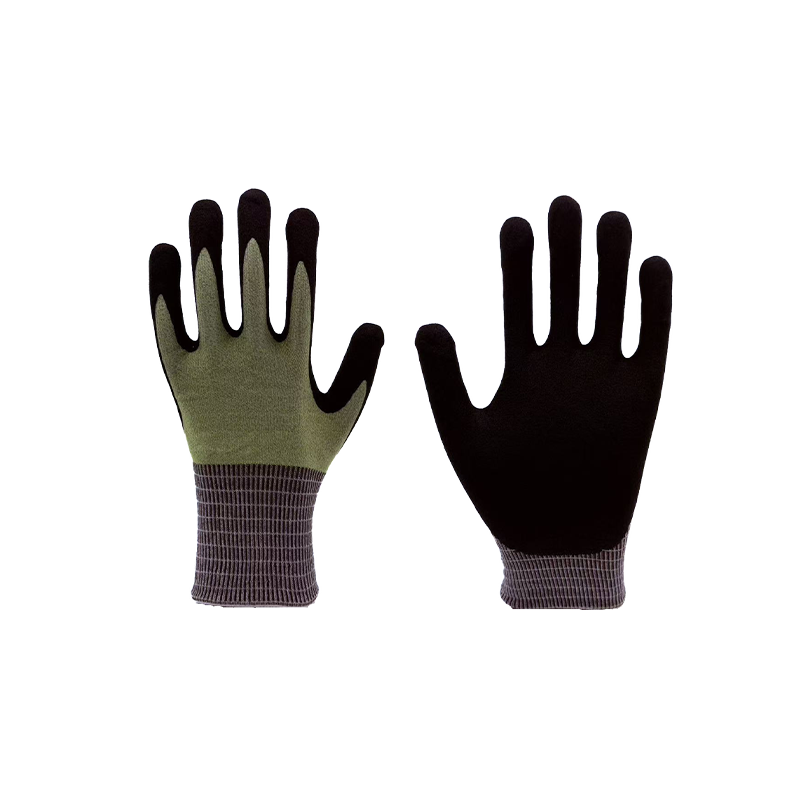 18-Gauge Gray A5 Cut-Resistant Gloves Suriin ang 18-gauge na kulay abong A5 na cut-resistant na glove kapag inihambing ang mga opsyon sa mekanikal na proteksyon; Ang mga nakikitang detalye ay sumasaklaw lamang sa pagkakakilanlan ng produkto at pagtatanong, hindi ang buong detalye. Tingnan ang Produkto →
Ang abrasion, pagkapunit at pagbutas ay nakatira sa parehong ulat ng EN 388. Ang abrasion ay binibilang sa mga cycle hanggang sa breakthrough sa isang Taber wheel (mga antas 1 hanggang 4, mula 100 hanggang 8,000 cycle), ang pagkapunit ay sinusukat sa mga newton, at nabutas sa mga newton gamit ang isang standardized probe. Sa kanilang sarili sila ay mukhang menor de edad; magkasama silang magpapasya kung mabubuhay ang isang guwantes sa isang shift o isang linggo.
Mula sa Resulta ng Lab hanggang sa Detalye ng Produksyon: Kung Saan Naninirahan ang Mga Tolerance
Ang isang dumaan na prototype ay ang simula ng trabaho, hindi ang katapusan. Ang tunay na output ng R&D ay isang nakasulat na detalye na maaaring taglayin ng isang production line: fiber blend at yarn count, needle gauge, stitch density, liner weight in grams per square meter, dip depth, coating pick-up bawat pares, curing temperature and time, at palm thickness range.
Pagkatapos ay darating ang mga mamimili ng bahagi na bihirang makita - ang listahan ng mga bagay na maaaring maglipat ng numero pagkatapos malagdaan ang spec:
- Pag-iiba ng dami ng sinulid. Parehong maaaring ipadala ng dalawang supplier ang "HPPE" na may magkaibang tenasidad. Nahuhuli ito ng papasok na inspeksyon na may mga naitagong yarn sample bago ito umabot sa mga karayom.
- Pagkasuot ng karayom at densidad ng tahi. Ang bahagyang maluwag na knit ay binabawasan ang bilang ng mga dulo ng hibla sa bawat unit area at nagdudulot ng masusukat na pagbaba sa pagganap.
- Dip depth at coating weight. Ang mas malalim na nitrile dip ay nagpapabuti sa abrasion resistance at grip ngunit nagdaragdag ng bigat, nagpapababa ng dexterity at nagbabago kung paano kumikilos ang glove kapag basa.
- Paggamot at kahalumigmigan. Ang under-cured coating ay nananatiling hindi nakadikit; ang mga over-dried liners ay nagiging malutong. Ang halumigmig ng imbakan lamang ay maaaring maglipat ng isang resulta ng hiwa nang kapansin-pansin.
- Geometry ng guwantes. Ang haba, lapad ng palad at anggulo ng hinlalaki ay mga dimensional tolerance, at sila ang nagpapasya na magkasya - na nagpapasya kung gaano katagal talagang isinusuot ng isang tao ang guwantes, isang variable na pangkaligtasan na walang nakuhang bench test.
Ito ang dahilan kung bakit sumusubok ang mga disiplinadong pabrika sa tatlong punto: papasok na sinulid, mga unang sample mula sa linya, at mga natapos na lote bago ipadala. Ang gitnang punto ay kung saan ang karamihan sa mga problema ay nahuhuli nang mura; ang huling punto ay kung saan sila huminto sa pagiging problema ng customer.
Chemical, Heat at Epekto Pagsuboking: Ang Mas Mabagal na Kalahati ng Glove Lab
Nakukuha ang atensyon ng cut protection, ngunit ang chemical at thermal testing ay mas tumatagal, mas malaki ang gastos at gumagawa ng mga claim na kadalasang mali sa pagkabasa.
Ang paglaban sa kemikal sa ilalim ng EN ISO 374-1 ay tungkol sa permeation, hindi splashes. Ang isang swatch ay naka-mount sa isang cell, ang hamon na kemikal ay inilapat sa isang gilid, at ang lab ay sumusukat kung gaano katagal hanggang sa ito ay maging detectable sa kabilang panig. Kinakailangan ng Type A ang pagganap na iyon laban sa hindi bababa sa anim na kemikal na may breakthrough time na 30 minuto o higit pa; Ang Type B ay nangangailangan ng tatlo; Uri C, isa. Sinusuri ng isang hiwalay na pagsubok sa pagkasira kung pisikal na nagbabago ang materyal pagkatapos makipag-ugnay.
Dalawang praktikal na babala ang nalalapat. Ang permeation ay sinusukat sa isang kinokontrol na temperatura, karaniwang humigit-kumulang 22 hanggang 23 degrees Celsius, at bumabagsak ang mga breakthrough time habang tumataas ang temperatura. At ang solvent mixture ay hindi kapareho ng mga indibidwal na bahagi nito, kaya ang Type A rating laban sa anim na pinangalanang kemikal ay hindi awtomatikong sumasakop sa timpla na ginagamit ng iyong proseso.
 Uri ng A Chemical Protection Gloves Range I-explore ang Type A na chemical protection gloves, kabilang ang 13-gauge aramid neoprene at water-based na PU constructions, para sa paggawa ng kemikal, petrochemical, at mga gawain sa laboratoryo. Tingnan ang Produkto →
Ang heat testing sa ilalim ng EN 407 ay nag-uulat ng hanggang anim na magkakahiwalay na katangian, kabilang ang afterflame time, contact heat sa 100, 250, 350 at 500 degrees Celsius, convective heat, radiant heat at molten metal splash. Ang isang solong guwantes ay bihirang malakas sa lahat ng anim. Ang pagsusuri sa epekto sa ilalim ng ANSI/ISEA 138 ay nag-uuri ng dorsal protection sa tatlong antas batay sa peak transmitted force na sinusukat sa mga buko at daliri, na nangangahulugang mahalaga ang geometry ng pad gaya ng kapal ng pad.
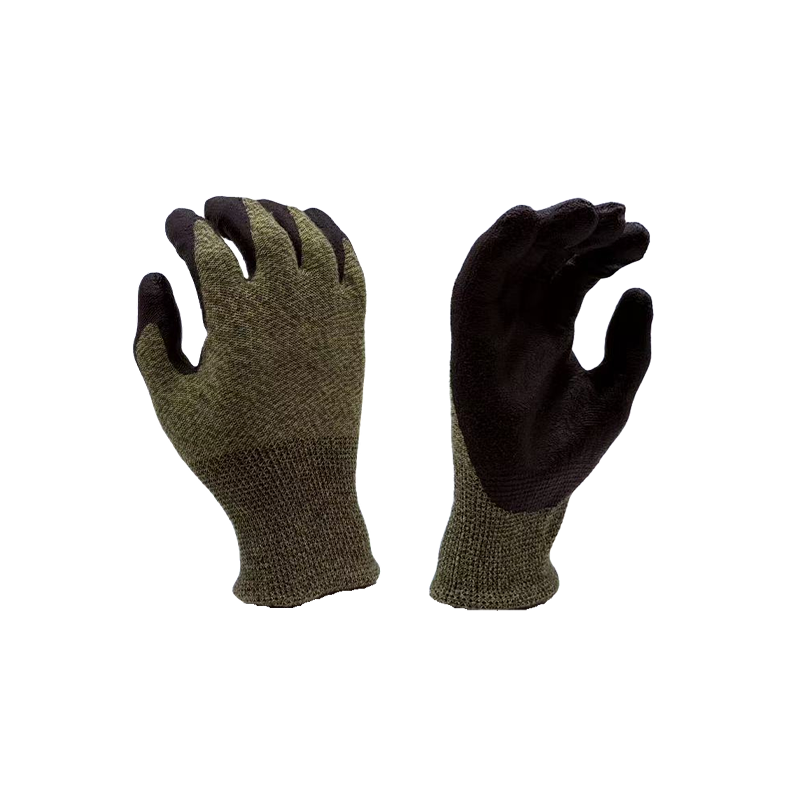
 Flame-Retardant at Cut-Resistant Heat Protection Gloves Suriin ang flame-retardant at cut-resistant na glove na ito sa loob ng mga opsyon sa proteksyon sa init; hindi ipinapakita ang detalyadong EN 407 at mga detalye ng cut-resistance. Tingnan ang Produkto →
Mga Pagsusuri sa Glove, Mga Pamantayan at Ano ang Gumagalaw sa Numero
Kapag naghambing ka ng dalawang datasheet, ihambing ang pamamaraan pati na rin ang resulta. Inililista ng talahanayan sa ibaba ang mga pagsubok na pinakamadalas na lumalabas sa datasheet ng proteksyon sa kamay at ang mga variable na tahimik na nagbabago sa kinalabasan.
| Test | Pamantayan ng sanggunian | Kung ano ang iniulat | Ano ang karaniwang gumagalaw sa resulta |
|---|---|---|---|
| Putulin ang paglaban | ASTM F2992 (TDM-100) at ISO 13997 | Puwersa sa gramo (A1 hanggang A9) o sa mga newton (A hanggang F) | Pagkasuot ng talim, pag-igting ng ispesimen, dami ng sinulid, kahalumigmigan sa sample |
| Abrasion, punit, pagbutas | EN 388:2016 | Mga pag-ikot sa pambihirang tagumpay, lakas ng luha, puwersa ng pagbutas | Ang kapal ng patong, grit ng gulong, paghahanda ng kupon |
| Pagpasok ng kemikal | EN ISO 374-1 | Breakthrough time bawat kemikal, Uri A, B o C | Temperatura, mga mixture, kapal ng swatch at lokasyon |
| Init at apoy | EN 407 | Afterflame time, contact heat sa degrees Celsius, splash resistance | Timbang ng tela, kahalumigmigan, mga siklo ng paglalaba |
| Impact | ANSI/ISEA 138 | Peak transmitted force, mga antas 1 hanggang 3 | Pad geometry, kung aling buko ang tinamaan, temperatura |
| Visual at dimensional na QC | ISO 2859-1 sampling | Rate ng depekto, haba, kapal ng palad | Sampling plan, panukat ng panukat, sino ang sumusukat |
Ano ang Itatanong Bago Mo Aprubahan ang Detalye ng Glove
Isang maikling listahan ng mga tanong ang magsasabi sa iyo sa loob ng isang email kung totoo ang R&D ng isang supplier:
- Sinukat ba ang naiulat na antas sa tapos, pinahiran na guwantes o sa hubad na liner?
- In-house o third-party na laboratoryo, at alin? Ang in-house na pagsubok ay nagbibigay-daan sa mabilis na pag-ulit; kinumpirma ito ng isang kinikilalang tagalabas nang nakapag-iisa. Parehong ginagamit ng mga makapangyarihang tagagawa.
- Ilang specimens, mula sa ilang production lots, at nasubok sa anong petsa?
- Nakikita mo ba ang mga tala ng pagkakalibrate - bilang ng talim sa cut tester, petsa ng pagkakalibrate ng load cell, pagkondisyon ng mga sample bago ang pagsubok?
- Ang mga napanatili bang sample ay pinananatili sa pamamagitan ng numero ng lot, at gaano katagal?
- Anong mga muling pagsusuri ang na-trigger ng pagbabago: bagong supplier ng sinulid, bagong panukat ng karayom, bagong linya ng paglubog, bagong profile ng lunas?
- Anong antas ng pagtanggap ang inilalapat sa mga visual at dimensional na depekto, at sino ang pumirma sa ulat bago ang pagpapadala?
Kung tinutukoy mo pa rin ang mismong detalye, ang gabay na ito sa pagpili ng cut-resistant na guwantes lumalakad sa pagtutugma ng mga antas sa mga gawain nang mas detalyado.
FAQ
Maaari bang dalhin ng isang guwantes ang parehong antas ng ANSI cut at isang antas ng EN cut?
Oo, at maraming high-performance liners ang nagagawa - ngunit ang mga ito ay hiwalay na mga resulta mula sa hiwalay na mga pamamaraan. Itanong kung saang pamantayan kabilang ang bawat numero bago mo ito ikumpara sa ibang produkto.
Ang isang mas mataas na antas ng pagbawas ay palaging mas mahusay?
Hindi. Ang mas mataas na antas ay karaniwang nangangahulugan ng mas mabibigat na liner, mas makapal na coatings at mas kaunting kahusayan, at ang dexterity ang nagpapasya kung ang guwantes ay isinusuot ba. Ang cut resistance ay wala ring sinasabi tungkol sa pagbutas, pagkatagos ng kemikal o init.
Gaano kadalas dapat muling subukan ang isang production lot?
Para sa mga paghahabol sa kemikal at init, ang bawat lot ay ang ligtas na baseline. Para sa cut, per lot o bawat tinukoy na batch ay karaniwan, kasama ang muling pagsusuri sa tuwing nagbabago ang mga setting ng yarn, gauge, coating o cure.
Bakit ibang-iba ang pakiramdam ng dalawang guwantes na may parehong label na A5?
Dahil inilalarawan ng label ang isang nasusukat na property. Ang bigat ng liner, gauge, coating material, dip depth at sizing ay nag-iiba-iba - at iyon ang nararamdaman ng mga operator pagkatapos ng apat na oras na pagsusuot.
Kung Saan Nababagay ang Pagsubok sa Factory Floor
Nakakatulong lamang ang isang laboratoryo kung ito ay nasa tabi ng linya ng produksyon. Ang manufacturer sa likod ng site na ito ay gumawa ng proteksyon sa kamay sa Rugao, Jiangsu mula noong 2010 at nagpatakbo bilang pinagsama-samang pananaliksik, produksyon, inspeksyon ng kalidad at after-sales na organisasyon mula noong 2013, sa isang 10,000 square meter na site na kinabibilangan ng 4,500 square meters ng production space at isang in-house na laboratoryo. Ang hanay ay tumatakbo mula sa ANSI A2 hanggang A8 cut protection sa pamamagitan ng dipped, mechanical, thermal at chemical gloves, kasama ang mga manggas at proteksyon sa braso, kaya ang isang detalye ay maaaring matugunan mula sa isang pinagmulan sa halip na tipunin mula sa ilan.
Ang site ay matatagpuan sa Yangtze River Delta malapit sa Shanghai, na nagpapanatili ng mga sample na pagpapadala at mga third-party na cycle ng pag-verify. Kung gusto mong makita kung paano matutugunan ang isang partikular na antas ng hiwa, coating o kemikal, humiling ng isang quote kasama ang mga detalye ng iyong aplikasyon at ang mga pamantayan na kailangan mong matugunan.