

Pumili ng bagong gupit na bakal na blangko mula sa isang stack at ang problema ay lalabas sa loob ng dalawang segundo. Ang isang burr sa ilalim na gilid ay nakakakuha ng guwantes, ang palad ay dumudulas sa isang pelikula ng langis, at ang kamay ay umiikot. Ang kumbinasyong iyon ng isang matalim na gilid, mahinang pagkakahawak at isang maluwag na pagkakasya ang nagpapadala sa mga fabricator sa first-aid room, hindi ang matalim na gilid sa sarili nitong.
Ang maikling sagot muna: para sa karamihan ng gawaing paggawa ng metal, i-standardize ang ANSI A4 hanggang A6 cut protection na may nitrile o PU palm coating, malapit na fit at cuff na tumatakip sa pulso. Ang A2 at A3 ay sapat na para sa mga inspeksyon na bangko at magaan na pagpupulong. Ang A7 at A8 ay nabibilang sa paghawak ng scrap at mabigat na paggugupit, kung saan ang mga kamay ay nakakatugon sa mga hilaw na gilid ng lahat ay nagbabago nang matagal. Ang pagbili ng isang antas para sa buong halaman ay ang pinakakaraniwan at pinakamahal na pagkakamali sa proteksyon ng kamay.
Kung Saan Nangyayari ang Mga Pagputol sa Metal Fabrication
Ang mga detalye ng guwantes ay karaniwang nakasulat mula sa isang katalogo. Mas mahusay silang humahawak kapag nakasulat ang mga ito mula sa sahig. Sa paggawa ng sheet metal, ang mga pinsala ay nagkumpol-kumpol sa loob ng tatlong sandali: paghila ng isang blangko mula sa isang stack, pagsalo ng isang bahagi na nadulas, at pag-abot sa isang scrap bin. Ang bawat isa ay tumatawag para sa ibang balanse ng antas ng hiwa, pagkakahawak at saklaw.
| Gawain | Pangunahing panganib | Panimulang antas ng pagputol | Karaniwang hindi pinapansin |
|---|---|---|---|
| Sheet at blank handling | Burred na mga gilid, matalim na mga dulo ng coil | A4 hanggang A5 | Mahawakan sa mamantika na sheet, saklaw ng pulso |
| Deburring at paggiling | Abrasive contact, mainit na multa | A3 hanggang A5 | Rating ng abrasion, paglaban sa init |
| Pindutin ang brake at shear work | Biglang pagdikit sa gilid, pagkurot | A5 hanggang A6 | Proteksyon sa epekto sa likod ng kamay |
| Mga offcut at scrap bin | Jagged, hindi mahulaan na mga gilid | A6 hanggang A8 | Panlaban sa puncture, saklaw ng bisig |
| Inspeksyon at magaan na pagpupulong | Minor edge contact | A2 hanggang A3 | Dexterity, fit, touch sensitivity |
Dalawa sa mga row na iyon ang humimok ng halos lahat ng gastos. Ang pag-akyat sa isang antas sa inspeksyon bench ay walang binibili at nagkakahalaga ng kagalingan ng kamay. Ang pananatiling masyadong mababa sa isang antas sa paghawak ng scrap ay kung saan nagmumula ang mga claim sa kabayaran.
Pagbabasa ng ANSI Cut Levels Nang Walang Overbuying
Ang mga rate ng ANSI/ISEA 105 ay nagbabawas ng resistensya mula A1 hanggang A9 gamit ang ISO 13997 na pagsubok, kung saan ang isang bilugan na talim ay naglalakbay sa sample sa ilalim ng pagtaas ng pagkarga hanggang sa maputol ito. Ang resulta ay naitala sa gram-force: A4 ay halos 1,500 g, A5 tungkol sa 2,200 g, A6 tungkol sa 3,000 g, A7 sa paligid ng 4,000 g at A8 malapit sa 5,000 g. Ang EN 388:2016 ay nagpapahayag ng parehong resulta ng ISO 13997 sa ibang paraan, gamit ang mga titik A hanggang F, kaya ang isang EN 388 level D ay malapit sa ANSI A5.
Ang mahalaga sa isang fabrication floor ay ang paraan ng pagsubok, hindi lamang ang numero. Ang mga rating na binuo sa mas lumang pagsubok ng coupe ay maaaring magmukhang kahanga-hanga sa matigas, burred na bakal at pagkatapos ay mabibigo sa serbisyo, dahil ang talim ng coupe ay mapurol habang ito ay naglalakbay. Ang isang talim na nakakapurol ay nagbibigay ng gantimpala sa mas malambot na mga liner. Ang pamamaraan ng TDM ay nagpapanatili sa pinakabago, kung kaya't ang mga tagapamahala ng kaligtasan sa gawaing metal ay dapat humingi ng numero ng ISO 13997 sa sheet ng detalye sa halip na tanggapin ang isang antas ng headline.
- A2 hanggang A3: inspeksyon, pag-iimpake (25%)
- A4: pangkalahatang paghawak ng sheet (30%)
- A5 hanggang A6: paggugupit, pagpindot sa trabaho (30%)
- A7 pataas: paghawak ng scrap (15%)
Malarawang paghahati ng mga antas ng hiwa sa isang halo-halong fabrication shop, batay sa mga karaniwang pagpapangkat ng gawain.
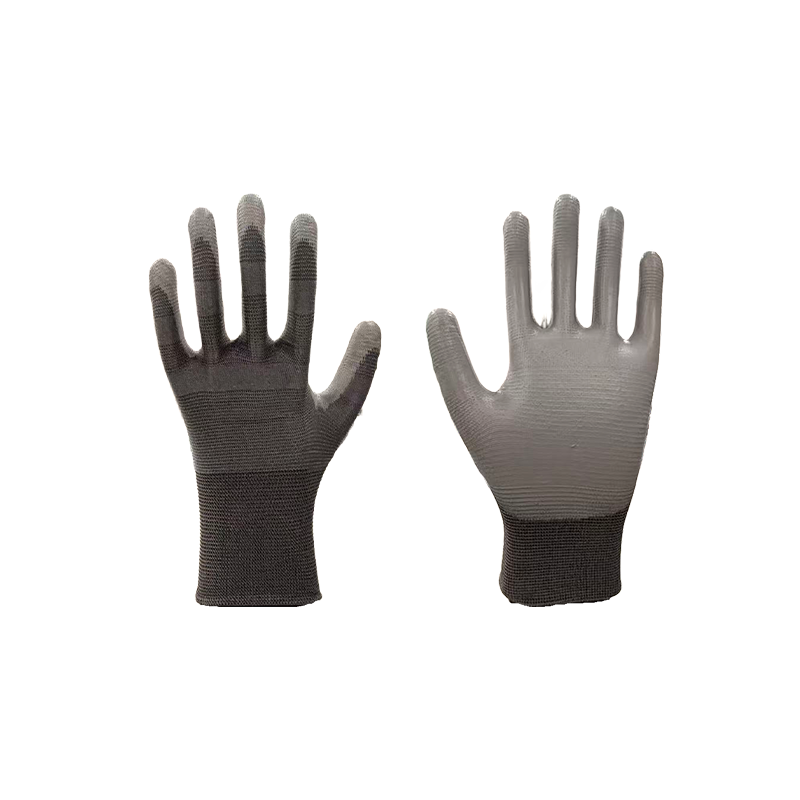
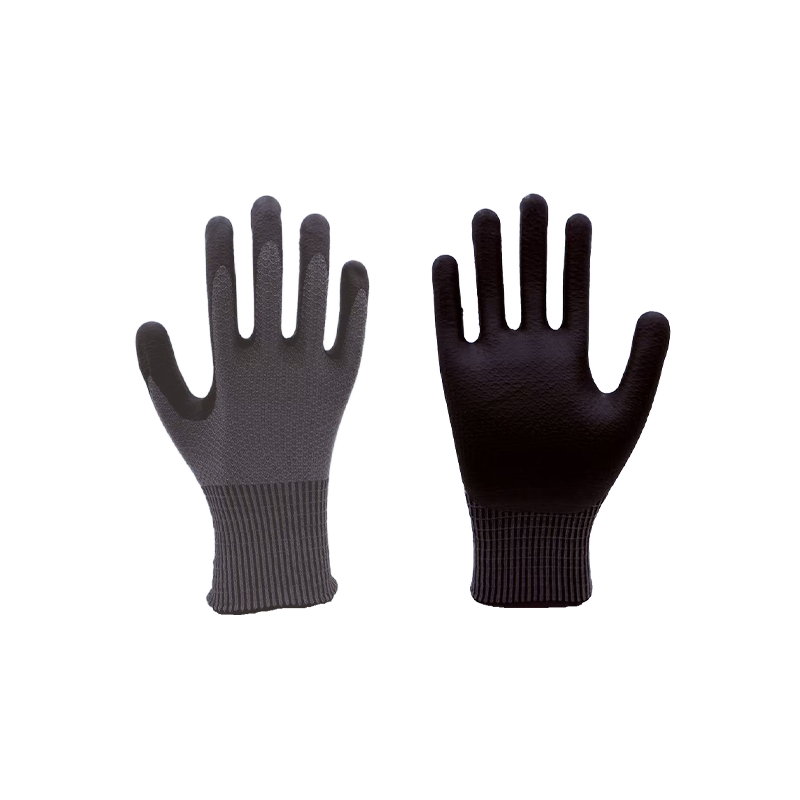
Ang isang 13-gauge na HPPE liner na na-rate sa ANSI A5 ay ang workhorse para sa karamihan ng mga fabrication floor: sapat na cut resistance para sa sheared edges at deburring, sapat na manipis para iwanan ito ng mga operator sa halip na hilahin ito sa pagitan ng mga trabaho.
 13-Gauge ANSI A5 Gray Cut-Resistant Safety Gloves Isang 13-gauge HPPE liner na may rating na ANSI A5 para sa mga gawain sa paggawa; ang manipis na pagkakatayo nito ay maaaring umangkop sa mga ginupit na gilid at deburring kung saan nakasuot ng guwantes ang mga manggagawa. Tingnan ang Produkto →
Ang Mga Hibla sa Likod ng Cut Rating
Ang numero sa kahon ay nagmula sa liner yarn at ang paraan ng pagniniting nito. Sakop ng apat na konstruksyon ang halos lahat ng ginagamit sa gawaing metal, at bawat isa ay may trade-off na makikita sa sahig kaysa sa spec sheet.
Karaniwang ANSI cut range na nakakamit ng mga karaniwang liner constructions; ang aktwal na pagganap ay depende sa gauge, blend ratio at densidad ng pagniniting.
Ang high-performance polyethylene na pinaghalo sa glass fiber ang pinakakaraniwang ruta sa A4 hanggang A6. Ito ay magaan, nababaluktot at hawak ang rating nito kapag tuyo. Ang Para-aramid ay nagdudulot ng init at paglaban sa apoy, na nababagay sa suporta sa hinang at paghawak ng mainit na bahagi, ngunit naghahatid ito ng mas kaunting paglaban sa hiwa bawat yunit ng timbang, kaya kadalasan ito ay pinaghalo sa halip na ginagamit nang mag-isa. Ang mga steel wire core ay nagtutulak ng mga rating sa A7 at A8 at patuloy na gumagana kapag ang liner ay basa o mamantika, sa halaga ng bigat, paninigas at mas mabagal na gawain sa pagsuot.
Binabago din ng gauge ang resulta. Ang isang 18-gauge liner ay mas manipis, mas malamig at mas mahusay kaysa sa isang 13-gauge liner, ngunit ang mas pinong sinulid ay naglalagay ng mas kaunting cut-resistant na hibla sa bawat square centimeter, kaya ang parehong timpla ay kadalasang nagre-rate ng isang antas na mas mababa sa 18 gauge. Kung ang isang detalye ay gumagalaw mula 13 hanggang 18 gauge para sa ginhawa, ang antas ng hiwa ay dapat na muling suriin sa halip na ipagpalagay.
Mga Patong, Grip at Abrasion
Pinipigilan ng cut resistance ang gilid sa labas ng balat. Ang grip ang magpapasya kung hawak ng glove ang bahagi o umiikot dito. Ginagawa iyon ng mga palm coatings, at dinadala rin nila ang karamihan sa abrasion.
| Coating | Hawak sa mamantika na bahagi | Paglaban sa abrasion | Kakayahang umangkop | Kung saan magkasya |
|---|---|---|---|---|
| PU | Patas hanggang sa mabuti | Mabuti | Mahusay | Dry sa bahagyang mantika bahagi, pinong paghawak |
| Nitrile | Napakahusay | Napakahusay | Mabuti | Mamantika na sheet, pangkalahatang katha |
| Latex | Patas sa langis, mabuti kapag basa | Mabuti | Napakahusay | Mga tuyong bahagi at halo-halong basang gawain |
| Uncoated knit | mahirap | Mababa | Pinakamahusay | Mga bangko ng inspeksyon, trabahong mababa ang langis |
Ang abrasion ay namarkahan nang hiwalay mula sa paglaban sa hiwa, sa isang sukat mula 1 hanggang 6, kaya ang isang guwantes ay maaaring magdala ng isang malakas na antas ng hiwa at masusuot pa rin sa palad sa isang linggo ng pag-deburring. Sa tuwing bahagi ng trabaho ang paggiling, pag-deburring o paghawak ng mga magaspang na casting, suriin ang rating ng abrasion sa tabi ng cut rating sa halip na ipagpalagay na magkakasama ang dalawa.
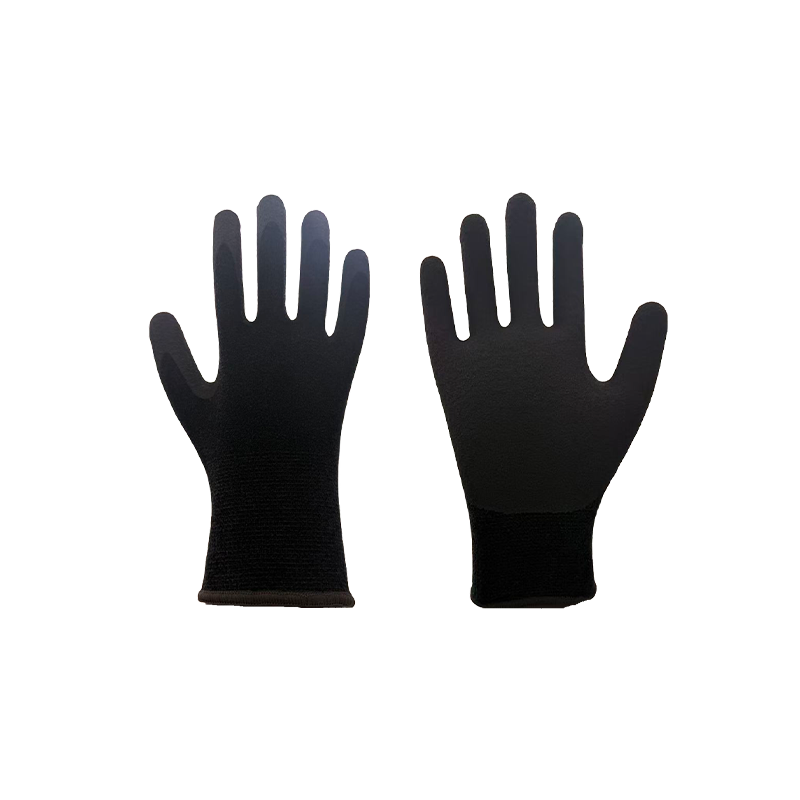
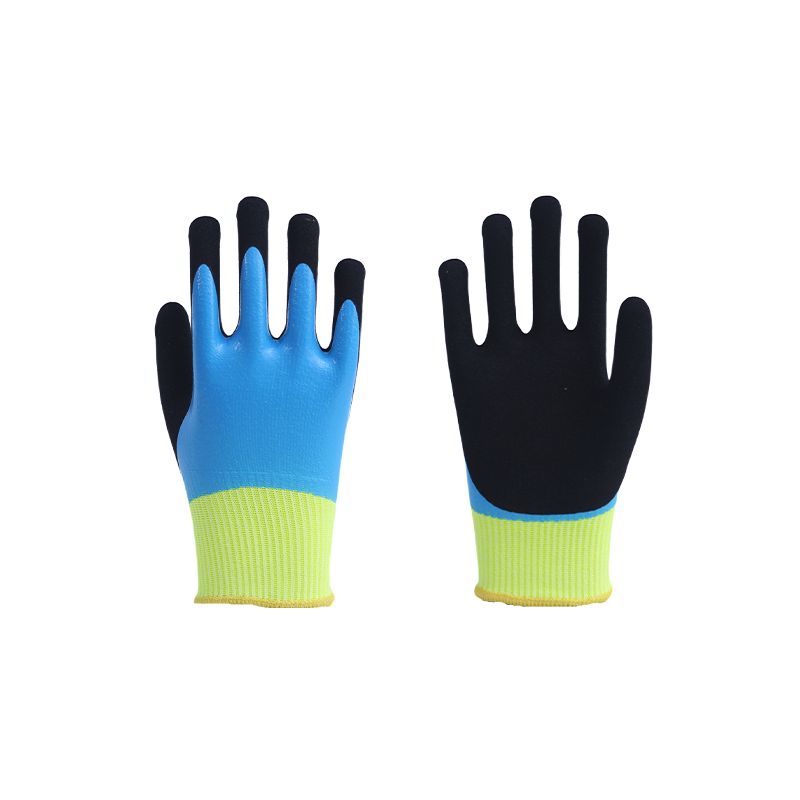
Kung saan magkakasama ang nakasasakit na contact at matutulis na mga gilid, ang isang ganap na nakalubog na palad at isang reinforced na base ay nagdaragdag ng buhay sa glove nang hindi binabago ang liner.
 Ganap na Immersed Abrasive Cut-Resistant Work Gloves Para sa abrasive contact sa tabi ng matutulis na mga gilid, ang ganap na nakalubog na palad at reinforced base ay ipinakita upang pahabain ang buhay ng glove bago ang maramihang mga order. Tingnan ang Produkto →
Ang mga dip na materyales ay hindi mapapalitan sa isang hanay ng produkto, at ang pagpili ng nitrile, latex o PU ay nakakaapekto sa wet grip, lambot at gastos sa iba't ibang paraan. Ang isang mas malapit na pagtingin sa kung paano gumaganap ang bawat dip ay nagkakahalaga ng oras ng pagbabasa bago mapirmahan ang isang bulk order.
Mga Panganib sa Epekto at Durog sa Paligid ng Mga Preno at Paggugupit
Ang paglaban sa pagputol ay walang sinasabi tungkol sa epekto. Ang isang bahagi ay maaaring huminto sa isang press brake, ang isang offcut ay maaaring dumapo sa mga buko, at ang isang ram ay maaaring magsara sa mga daliri. Ang back-of-hand na proteksyon ay ang sagot, at ito ay namarkahan nang hiwalay. Nira-rank ng ANSI/ISEA 138 ang mga impact gloves mula sa level 1 hanggang level 3 sa pamamagitan ng peak force na ipinadala sa pamamagitan ng knuckle area, na may level 3 na pinaka-proteksiyon sa humigit-kumulang mas mababa sa 4 kN, laban sa mas mababa sa 9 kN para sa level 1.
Ang pagsasama-sama ng cut-resistant liner na may molded TPR sa likod ng kamay ay sumasaklaw sa parehong mga panganib sa isang glove, na mahalaga sa press brake at shear station kung saan ang mga operator ay hindi magpapalit ng guwantes sa pagitan ng mga gawain.
 A6 Cut-Resistant TPR Shock-Absorbing Safety Gloves Pinagsasama ang isang A6 cut-resistant liner na may molded TPR back-of-hand na proteksyon, na angkop sa mga istasyon ng impact-risk kung saan pinapanatili ng mga operator ang isang pares. Tingnan ang Produkto →
Ang epekto ng padding ay nakakabawas ng flexibility at nagdaragdag ng init, kaya kabilang ito sa mga istasyon kung saan ang epekto ay isang tunay na panganib kaysa sa bawat pares sa planta.
Pagkasyahin, Sukat at Haba ng Cuff Magpasya Kung Magagamit ang Rating
Ang guwantes na may tamang antas ng hiwa at maling akma ay hindi nagpoprotekta sa sinuman, dahil natanggal ito.
- Ang mga maluwag na guwantes ay nahuhuli sa mga burr at naaalis sa kamay; ang masikip na guwantes ay nagdudulot ng pagkapagod at napuputol sa pulso sa pagtatapos ng shift.
- Ang isang niniting na pulso ay nagpapanatili ng kahusayan para sa trabaho sa bangko. Ang mas mahabang cuff, humigit-kumulang 35 cm, ay nababagay sa malalim na langis o kemikal na kontak at pinoprotektahan ang bisig.
- Ang cuff hem ay isang pangkaraniwang catch point. Ang isang burr na nakakasagabal sa laylayan ay nagpapaikot sa buong guwantes at inilalantad ang palad.
- Ang pagsusuot ng patong ay ang unang tanda ng pagpapalit. Kapag naubos na ang palm coating, mabilis na bumaba ang performance ng cut gaya ng mga liner na tabletas.
- Mahalaga ang heat build-up sa tag-araw. Ang pag-ikot ng dalawang pares sa bawat operator bawat shift ay nagpapanatili sa mga liner na tuyo at ginagamit ang mga guwantes.
- Kung ang mga manggagawa ay nag-aalis ng guwantes upang kunin ang isang maliit na pangkabit, ang fit o ang kahusayan ay mali, hindi ang manggagawa.
Isang Checklist ng Pagkuha para sa Mga Tagapamahala ng Kaligtasan
- Imapa ang bawat gawain sa totoong panganib nito: uri ng gilid, langis, init, epekto, kontak sa kemikal.
- Magtakda ng cut level sa bawat pangkat ng gawain sa halip na isang antas para sa buong planta.
- Hilingin ang resulta ng ISO 13997 o TDM sa gram-force o newtons, hindi lamang ang titik o numero.
- Suriin ang mga rating ng abrasion at grip sa tabi ng cut rating.
- Mag-order ng dalawang laki bawat crew at magpatakbo ng dalawang linggong pagsubok sa sahig bago ang maramihang pagbili.
- Kumpirmahin ang haba ng cuff at coating para sa mga istasyon na may langis, basa o nakalantad sa kemikal.
- Ikumpara ang dalas ng pagpapalit at oras ng pangunguna, hindi lang presyo ng yunit bawat dosena.
- Magtanong tungkol sa custom na sukat, pagba-brand at pag-iimpake kung plano mong mag-standardize sa mga site.
Karamihan sa mga problema sa detalye ay mas mura upang ayusin bago ang unang barko ng container kaysa pagkatapos. Kung ang iyong listahan ng gawain ay may kasamang magkakahalong matutulis na gilid, oily sheet at mga impact station, sulit na subukan muna ang detalye laban sa mga totoong sample. Ipadala ang iyong listahan ng gawain at humiling ng isang quote kaya ang mga cut level, coatings at cuff length ay maaaring itugma sa mga istasyong aktwal mong pinapatakbo.
Mga Madalas Itanong
Sapat ba ang A5 gloves para sa pagpindot sa preno?
Karaniwan para sa panganib sa pagputol, ngunit hindi palaging para sa panganib sa epekto. Ang isang press brake station ay kadalasang nangangailangan ng cut level na A5 o A6 na sinamahan ng ANSI/ISEA 138 impact protection sa likod ng kamay.
Pinipigilan din ba ng mga cut-resistant na guwantes ang mga pagbutas?
Hindi, hiwalay na sinusuri ang paglaban sa pagbutas. Ang isang liner na lumalaban sa isang sliding blade ay maaari pa ring hayaang maputol ang manipis at tulis-tulis. Para sa mga scrap bin, suriin ang pagganap ng pagbutas pati na rin ang antas ng hiwa.
Maaari bang masakop ng isang uri ng guwantes ang isang buong tindahan ng katha?
Maaari itong tukuyin sa ganoong paraan, ngunit ang gastos ay dexterity sa magaan na gawain at proteksyon sa mabibigat na gawain. Dalawa o tatlong antas na sumasaklaw sa inspeksyon, pangkalahatang paghawak at trabaho sa scrap ay karaniwang mas mura sa pangkalahatan.
Gaano kadalas dapat palitan ang mga cut-resistant na guwantes?
Kapag ang palm coating ay napuputol, kapag ang liner na tabletas o snags, o pagkatapos makipag-ugnay sa mga kemikal na sumisira sa mga hibla. Bumaba ang performance ng cut na may wear, kaya hindi A5 ang pagod na A5.
Ang pagtutugma ng antas ng hiwa sa bawat istasyon, pagsuri sa grip at abrasion sa tabi nito, at pagkumpirma ng akma sa isang tunay na shift ay sumasaklaw sa halos lahat ng failure mode sa metal fabrication. Magsimula sa panganib, pagkatapos ay piliin ang guwantes, sa halip na kabaligtaran.